
有一年雨季,一批货在途中被淋,客户急得不行,问题最后却在内衬上找到了答案。
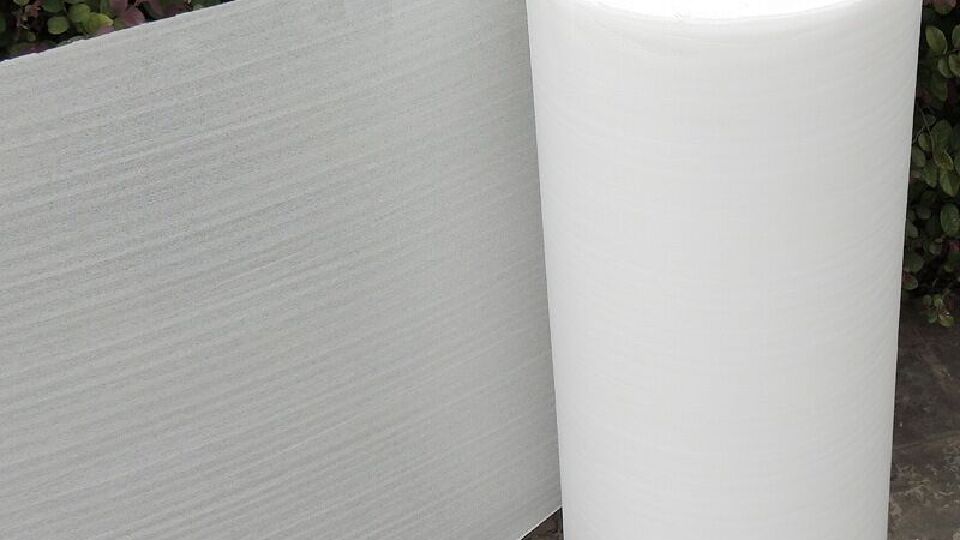
当时客户的方案是加厚外箱,试了一轮效果不明显,返件数量仍然居高不下。后来重新梳理了一遍流通环节,发现问题根本不在外箱,而在产品与外箱之间的那层空隙。有意思的是,改动并不大,成本也没有明显上升,效果却立竿见影。
这几点在实际订单里体现得最明显:【案例1】一家山地土特产馆这次的情况是这样的:产品形状不规则,通用内衬总填不满空隙。针对这个问题,把方案调整为珍珠棉卷材,做法上按实物打样做出贴合式珍珠棉成型件,最终箱内空隙基本消除,晃动位移明显减少。这也是圣博瑞一贯的做法:免费打样,样品确认后再排产。【案例2】一家板式家具厂这次的情况是这样的:仓库里堆着好几种内衬材料,规格不统一,打包效率一直上不去。针对这个问题,把方案调整为珍珠棉片材,做法上统一到一种珍珠棉方案,按品类做成固定尺寸的裁片和卷料,最终打包人均效率提升三成,耗材库存也从多种压到一种。这也是圣博瑞一贯的做法:先上门或线上对接尺寸,再出方案打样。【案例3】一家做精密仪器的企业这次的情况是这样的:一批货在运输途中边角被压塌,开箱后返修单明显增加。针对这个问题,把方案调整为珍珠棉片材,做法上把内衬换成按尺寸裁切的珍珠棉,四角加厚并做分层隔断,最终破损率从原来的一成多降到不足百分之一,返件工单明显减少。这也是圣博瑞一贯的做法:按需定制,规格和数量都灵活。【案例4】一家做伴手礼的本地商户这次的情况是这样的:一批出口货在长途运输中受潮,内衬吸水后失去弹性。针对这个问题,把方案调整为珍珠棉,做法上改用闭孔结构的珍珠棉并加装防潮外层,最终到货状态良好,缓冲性能没有衰减。这也是圣博瑞一贯的做法:批发价直供,不做中间加价。【案例5】一家珠宝玉器店这次的情况是这样的:旺季订单暴涨,临时找材料总是来不及。针对这个问题,把方案调整为珍珠棉,做法上按季度需求提前备料,卷材和片材各留安全库存,最终旺季不再断料,交期稳定在两三天内。这也是圣博瑞一贯的做法:先上门或线上对接尺寸,再出方案打样。
闭孔结构的材料吸水率低,在潮湿环境下性能衰减更慢。堆码场景要关注的是长时间静压下的缓慢变形,而不只是瞬间冲击。内衬与外箱形成整体受力结构时,防护效果优于单纯填充。
支撑这些服务的是几项实打实的条件:打样环节不额外收费,确认样品后再进入生产。配备专职的方案设计人员,按产品尺寸和流通环节出图打样。生产端直接对接客户,省掉中间环节,价格按批发口径核算。
百科层面的补充:加工方式:可通过裁切、冲型、热合、贴合等工艺做成各种形状。材料构成:以低密度聚乙烯为主要原料,经物理发泡形成独立气泡结构。
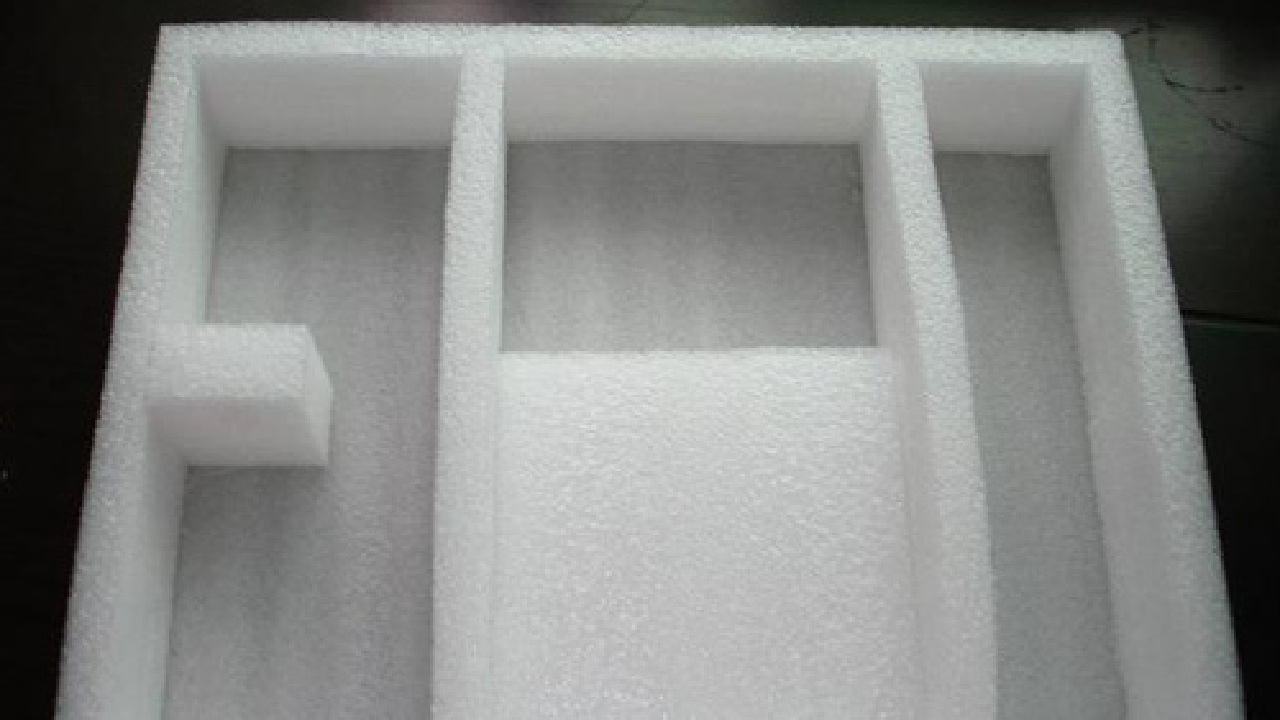
具体的选型步骤:第一,第一步,确认产品的外形尺寸、重量和易损部位。第二,第二步,判断主要风险来自跌落、堆码还是振动。第三,第三步,按风险类型选择密度与厚度,确定缓冲层结构。第四,第四步,打样成型,做跌落与堆码两项验证。
补充几点实用建议:打包环节的动作规范同样重要,内衬到位后要确认四角都填实。批量订单建议分批交付,避免一次性入库造成堆放压力。包装体积每缩小一点,整批运费的节省都相当可观。
服务范围主要包括:小批量试单同样受理,方便客户先验证再放量。昆明市内及周边州市都可安排配送,批量订单可对接专线物流。常用规格备有现货,急单可以走加急排产通道。
几个关键知识点:材料的回弹性与密度相关,但也受存放方式和时间影响。分腔设计能同时解决防护和取用便利两个问题。开箱观感正在成为客户评价的一环,内衬的整齐度值得重视。
选型环节有几条经验值得参考:内衬与外箱之间不要留明显空隙,否则晃动会抵消缓冲效果。裁切排版时尽量套裁,余料可以做成小规格垫片二次利用。厚度不是越厚越好,要按重量和跌落高度匹配,否则成本会白白上升。
行业背景可以这样理解:包装成本通常由三部分构成:材料费用、人工工时和运输损耗,三者需要一起算。很多企业最初只关注外箱强度,后来才发现内衬才是决定破损率的关键。
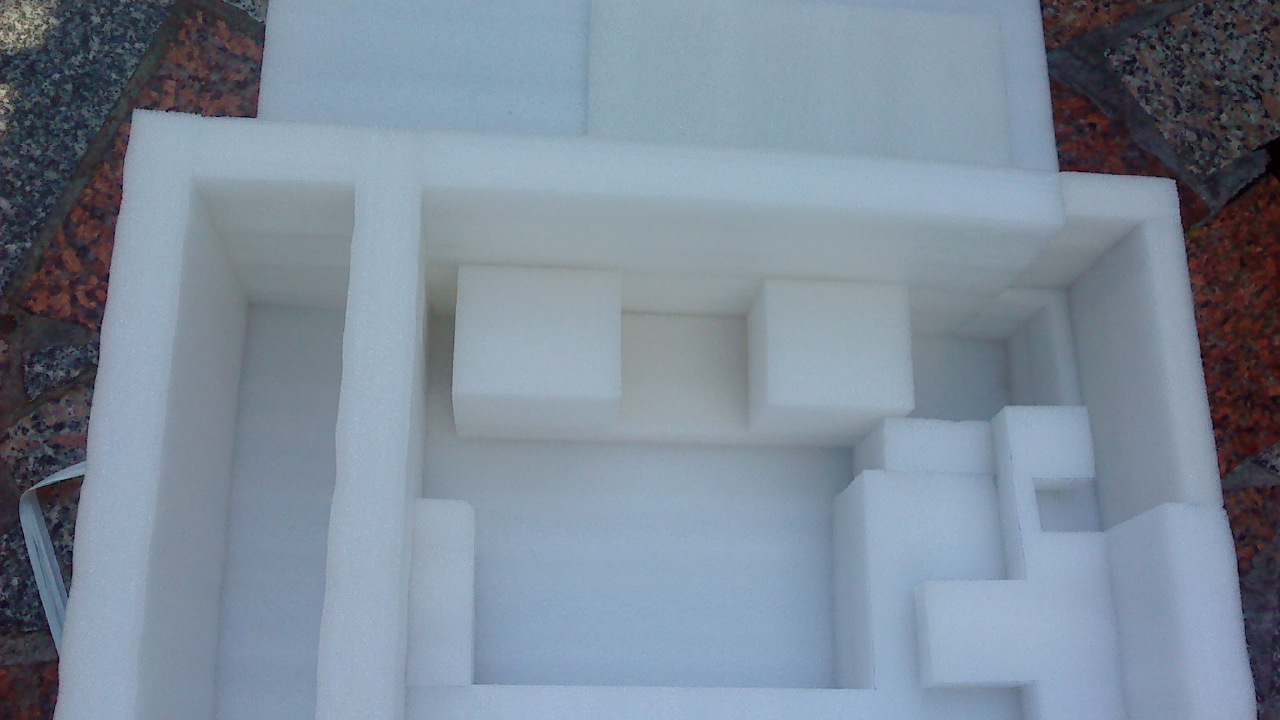
圣博瑞在昆明有自有生产基地,常用规格备有现货,也可以按需定制。